CNC treimine
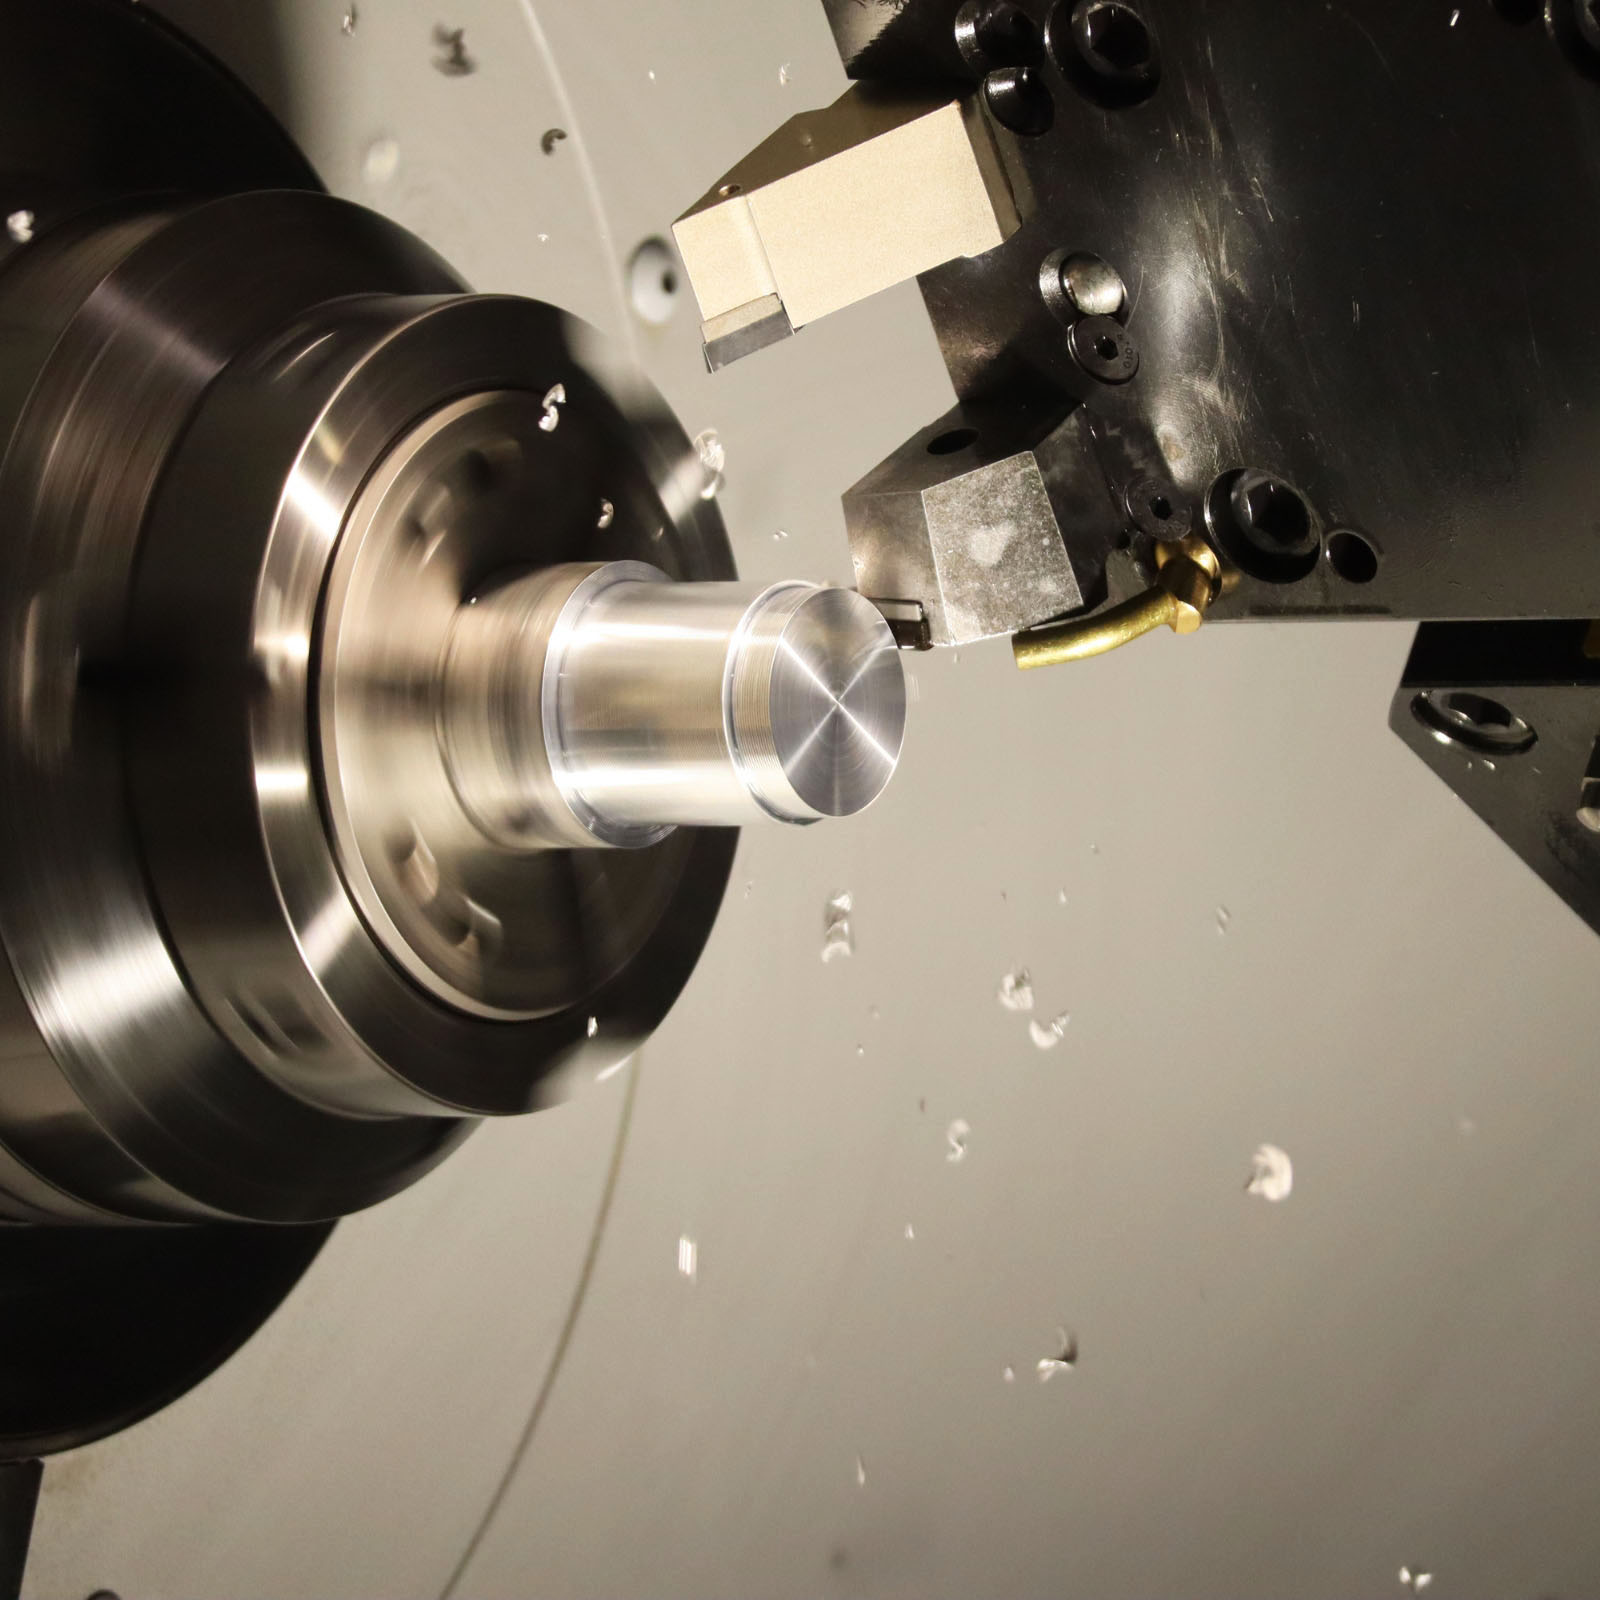
Pakume CNC treimisteenust kahe Jaapani tippklassi CNC treipingiga, Mori Seiki NL2000SY ja Mori Seiki NL2000Y. Meie treipinkide Y telg ning NL2000SY kahe spindli süsteem võimaldavad keerulisi treimise ja freesimise operatsioone teostada väiksema arvu ümberkinnitustega, kasutades vastavalt vajadusele nii aktiiv kui ka passiivtööriistu. See hoiab kokku tootmisaega, vähendab seadistuskulusid ja aitab tagada detailide mõõdupüsivuse. Mõlemad CNC treipingid on varustatud automaatsete latisöötjatega, mis võimaldavad efektiivset seeriatootmist otse ümarlatist.
Ümarlati läbimõõt kuni 65 mm (automaatsest latisöötjast).
Padrunitöötluse läbimõõt kuni 300 mm (NL2000Y tagapukiga mudelil).
Maksimaalne tööala pikkus on 500 mm.
Mõlemal treipingil on aktiiv ja passiivtööriistad.
Meie töödeldavad materjalid on alumiinium, roostevaba teras, süsinikteras, pronks, titaan, tehnilised plastid ja teised levinud materjalid.
Treikoda OÜ teostab CNC treimist üksikdetailidest seeriatootmiseni. Kasutame Mori Seiki treikeskusi, mis võimaldavad lisaks tavapärasele treimisele teha samas kinnituses ka freesimist, puurimist, keermestamist ja muid aktiivtööriistadega operatsioone. Mitmeteljeline töötlus võimaldab valmistada keeruka geomeetriaga detaile väiksema arvu kinnitustega ning vähendada ümberpaigaldamisest tekkivaid mõõte ja asendivigu. Abispindliga saab töödelda detaili mõlemat otsa ühe töötsükli jooksul.
Valmistame detaile kliendi joonise või 3D mudeli alusel. Tootmise ettevalmistus ja CAM programmeerimine toimub ettevõttes kohapeal, mis võimaldab kiiresti valmistada nii prototüüpe ja üksikdetaile kui ka korduvaid tootepartiisid.
CNC treimise tehniline võimekus ja tolerantsid.
Meie CNC treimisteenus on suunatud kõrge täpsusega tööstusdetailide, masinaehituskomponentide ja hüdraulikasüsteemide osade tootmisele, kus nõuded mõõtudele on kriitilised. Tänu stabiilsele ja raskele Jaapani masinaehitusele ning pikaajalise kogemusega operaatoritele suudame tagada hea korduvustäpsuse ka geomeetriliselt keerukate detailide puhul.
CNC treimisel saavutame kriitilistel mõõtudel tolerantsid kuni ±0,01 mm ning IT7 ja IT8 tolerantsijärguga mõõte, sõltuvalt detaili mõõtmetest, geomeetriast ja materjalist. Nõutud mõõdutäpsust kontrollime ja hoiame kogu tootmispartii ulatuses, sõltumata sellest, kas tegemist on paarikümneosalise partii või korduvtellimusega.
Paljudel detailidel saavutame nõutud pinnakvaliteedi otse pingist ilma täiendava lihvimiseta. Sõltuvalt töödeldavast materjalist, lõikeriistade geomeetriast ja ettennihkest saavutame stabiilselt pinnakaredust väärtustega Ra 1,6 ning optimaalsetel tingimustel ja peentöötlusrežiimidel kuni Ra 0,8 väärtuseni.
Erilist tähelepanu pöörame geomeetrilistele tolerantsidele nagu avade ja välispindade kontsentrilisus, silindrilisus ning otsapindade ristiolsus detaili kesktelje suhtes. Kuna Mori Seiki NL2000SY võimaldab detaili esi ja tagakülge töödelda ühe seadistusega peaspindlist abispindlisse üleandmise teel, väheneb ümberkinnitamisest tulenev mõõte ja asendiviga ning paraneb detaili mõlema poole koaksiaalsus.
Mitmeteljeline töötlus, Y telje võimekus ja kahe spindli süsteem.
Meie masinapargis olevad Mori Seiki NL2000Y ja Mori Seiki NL2000SY treipingid ei piirdu vaid standardse kaheteljelise silindrilise treimisega, vaid toimivad täisväärtuslike treimis ja freeskeskustena. Inseneride ja tootearendajate jaoks tähendab see võimalust projekteerida komponente, mis ühendavad endas nii treitavaid pindu kui ka freesitavaid geomeetriaid, võimaldades paljudel juhtudel valmistada detaili ilma vahepealse teise pinki ümberseadistamiseta.
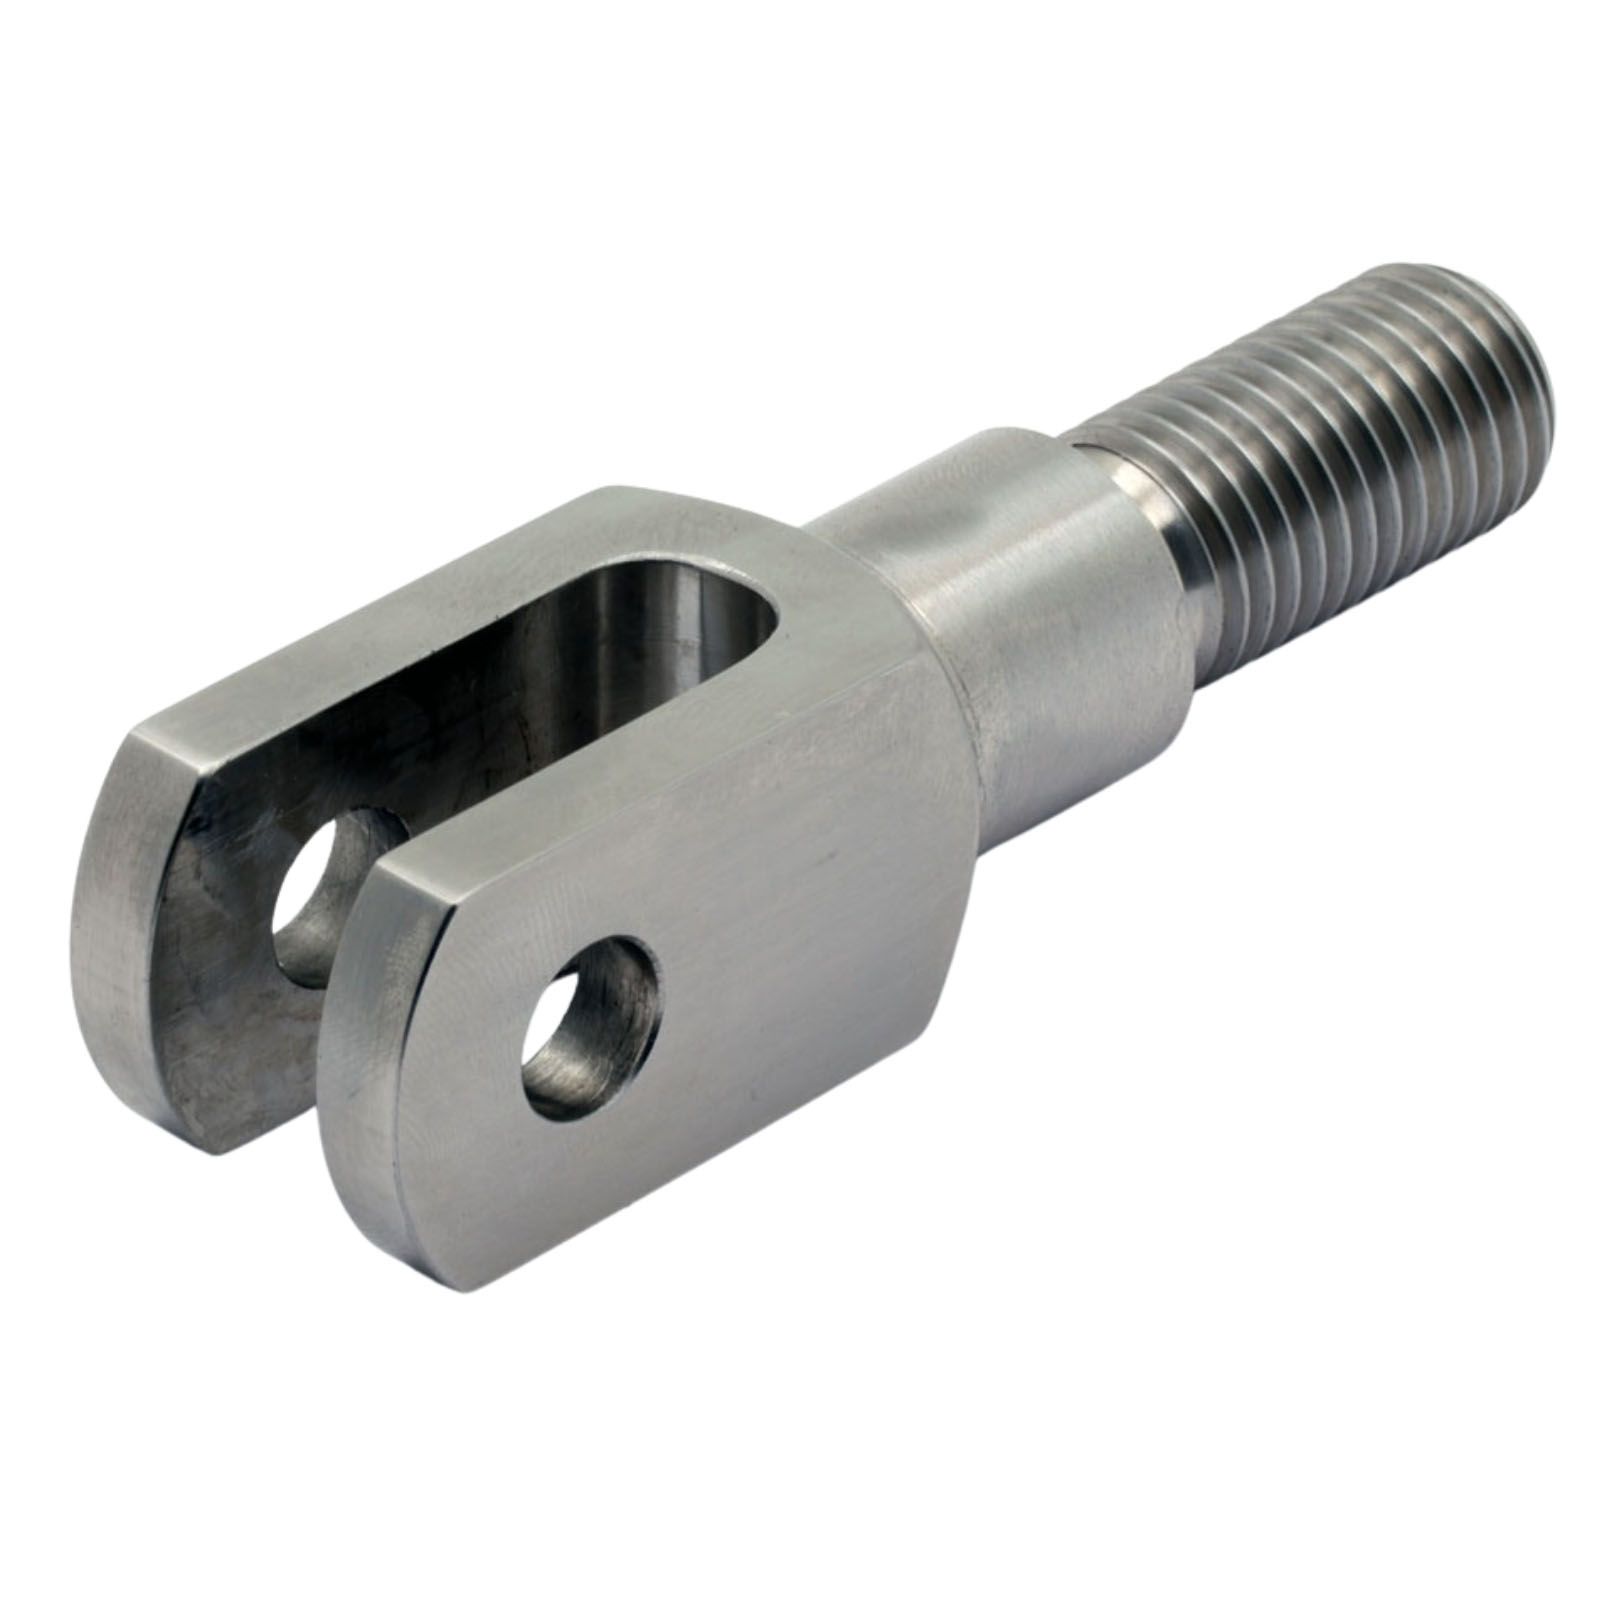
Üks meie suurimaid tehnilisi eeliseid on integreeritud Y telg, mille käiguulatus on 100 mm (pluss miinus 50 mm keskteljest). See lisatelg võimaldab teha täpseid freesimisi keskteljest väljaspool, mis tavalise X ja Z teljega treipingil on võimatu. Y telje olemasolu võimaldab freesida sirgeid tasapindu, kergemaid kontuure, kiilupesi, ekstsentrilisi avasid ja laiu sooni. Koos C telje reaalajas positsioneerimisega, mis võimaldab spindlit positsioneerida kogu 360° ulatuses minimaalse indekseerimissammuga 0,001°, saame teostada nii radiaalset kui ka aksiaalset puurimist ning keermestamist erinevates C telje nurkpositsioonides.
Mõlema pingi 12 kohaline revolverpea on varustatud aktiivtööriistade ehk ajamiga tööriistade funktsiooniga igas pesas. See tähendab, et saame revolverpeasse paigutada nii aksiaalseid kui ka radiaalseid pöörlevaid tööriistu (puurid, freesid, keermepuurid), et teostada külgfreesimist või otsafreesimist vahetult pärast treitsüklit. Aktiivtööriistade jäik ajam võimaldab freesida ka raskemini töödeldavaid materjale, sealhulgas roostevaba terast ja legeerteraseid, säilitades stabiilse töötlusprotsessi ja nõutud pinnakvaliteedi.
Mori Seiki NL2000SY mudeli puhul lisandub sellele võimekusele veel peaspindli ja abispindli koostöö. Kui detaili esikülg on valmis treitud ja freesitud, toimub detaili automaatne üleandmine peaspindlist abispindlisse. Abispindlis saab teostada detaili tagakülje lõpptöötluse, sealhulgas otsapinna treimise, puurimise, freesimise ja keermestamise. See vähendab käsitsi ümberkinnitamisest tekkivaid asendi ja viskumishälbeid ning optimeerib tootmistsüklit, mis on eriti kriitiline keskmiste ja suuremate seeriate puhul, kus iga sekund määrab toote lõpphinna.
Treimisprotsessi etapid ja tootmise ettevalmistus.
Iga detaili valmistamine CNC treipingil algab süsteemsest tootmise ettevalmistusest, mille eesmärk on vähendada seadistusvigu ja tagada mõõtude püsivus. Töö algab tooriku ettevalmistamisega, kus materjal lõigatakse sobivasse pikkusesse või seatakse valmis ümarlatist seeriatootmiseks. Järgnevalt valitakse vastavalt detailile ja materjalile sobivad lõikeriistad, seadistatakse tööriistade korrektsioonid ning jahutus.
Enne reaalse lõikamise alustamist laetakse treipingi juhtpulti programmikood, mis on eelnevalt genereeritud CAM tarkvara abil. Sellele järgneb kohustuslik kuivkäivitus, mille käigus kontrollitakse tööriistade liikumise trajektoori ja võimalikke kokkupõrkeohte. Kui kuivkäivitus on edukalt läbitud, toodetakse esimene testdetail ehk esmatükk. Peale valmimist mõõdetakse esmatükk üle täppisinstrumentidega, nagu mikromeetrid ja keermekaliibrid, et veenduda mõõtude vastavuses joonisele. Pärast esmatüki kontrollimist ja vajalike korrektsioonide tegemist alustatakse seeriatootmist.
Stabiilse tootmistsükli ajal toimub detailide valmistamine automaatselt, kus toormaterjali annab juurde latisöötja ja valmis komponendid langevad spetsiaalsesse kogumisanumasse. Operaatori ülesandeks jääb protsessi jooksev seire, laastu kuju jälgimine ja detailide perioodiline kontrollmõõtmine. Kuna metallitöötluse täpsust mõjutavad tööriistade kulumine ja masina temperatuurimuutused, tehakse seeriatootmise ajal vajadusel tööriistade offset korrektsioone. See kompenseerib mõõtude muutumist masina soojenemisel ja tööriistade kulumisel ning aitab hoida detailide mõõdud nõutud tolerantsivahemikus kogu tootmispartii ulatuses.
CNC treimise töötlusvõimalused
Meie masinapargi mitmeteljeline ülesehitus võimaldab teostada laia valikut erinevaid lõikeoperatsioone, kombineerides klassikalist treimist kaasaegse freesimisega ühes ja samas pingis. Inseneridele annab see tehnoloogilise vabaduse, kuna suudame ühe programmitsükli jooksul teostada nii välispindade, sisepindade kui ka detaili otsmiste osade keerukat töötlust ning vähendada vajadust detaili erinevate pinkide vahel ümber tõsta.
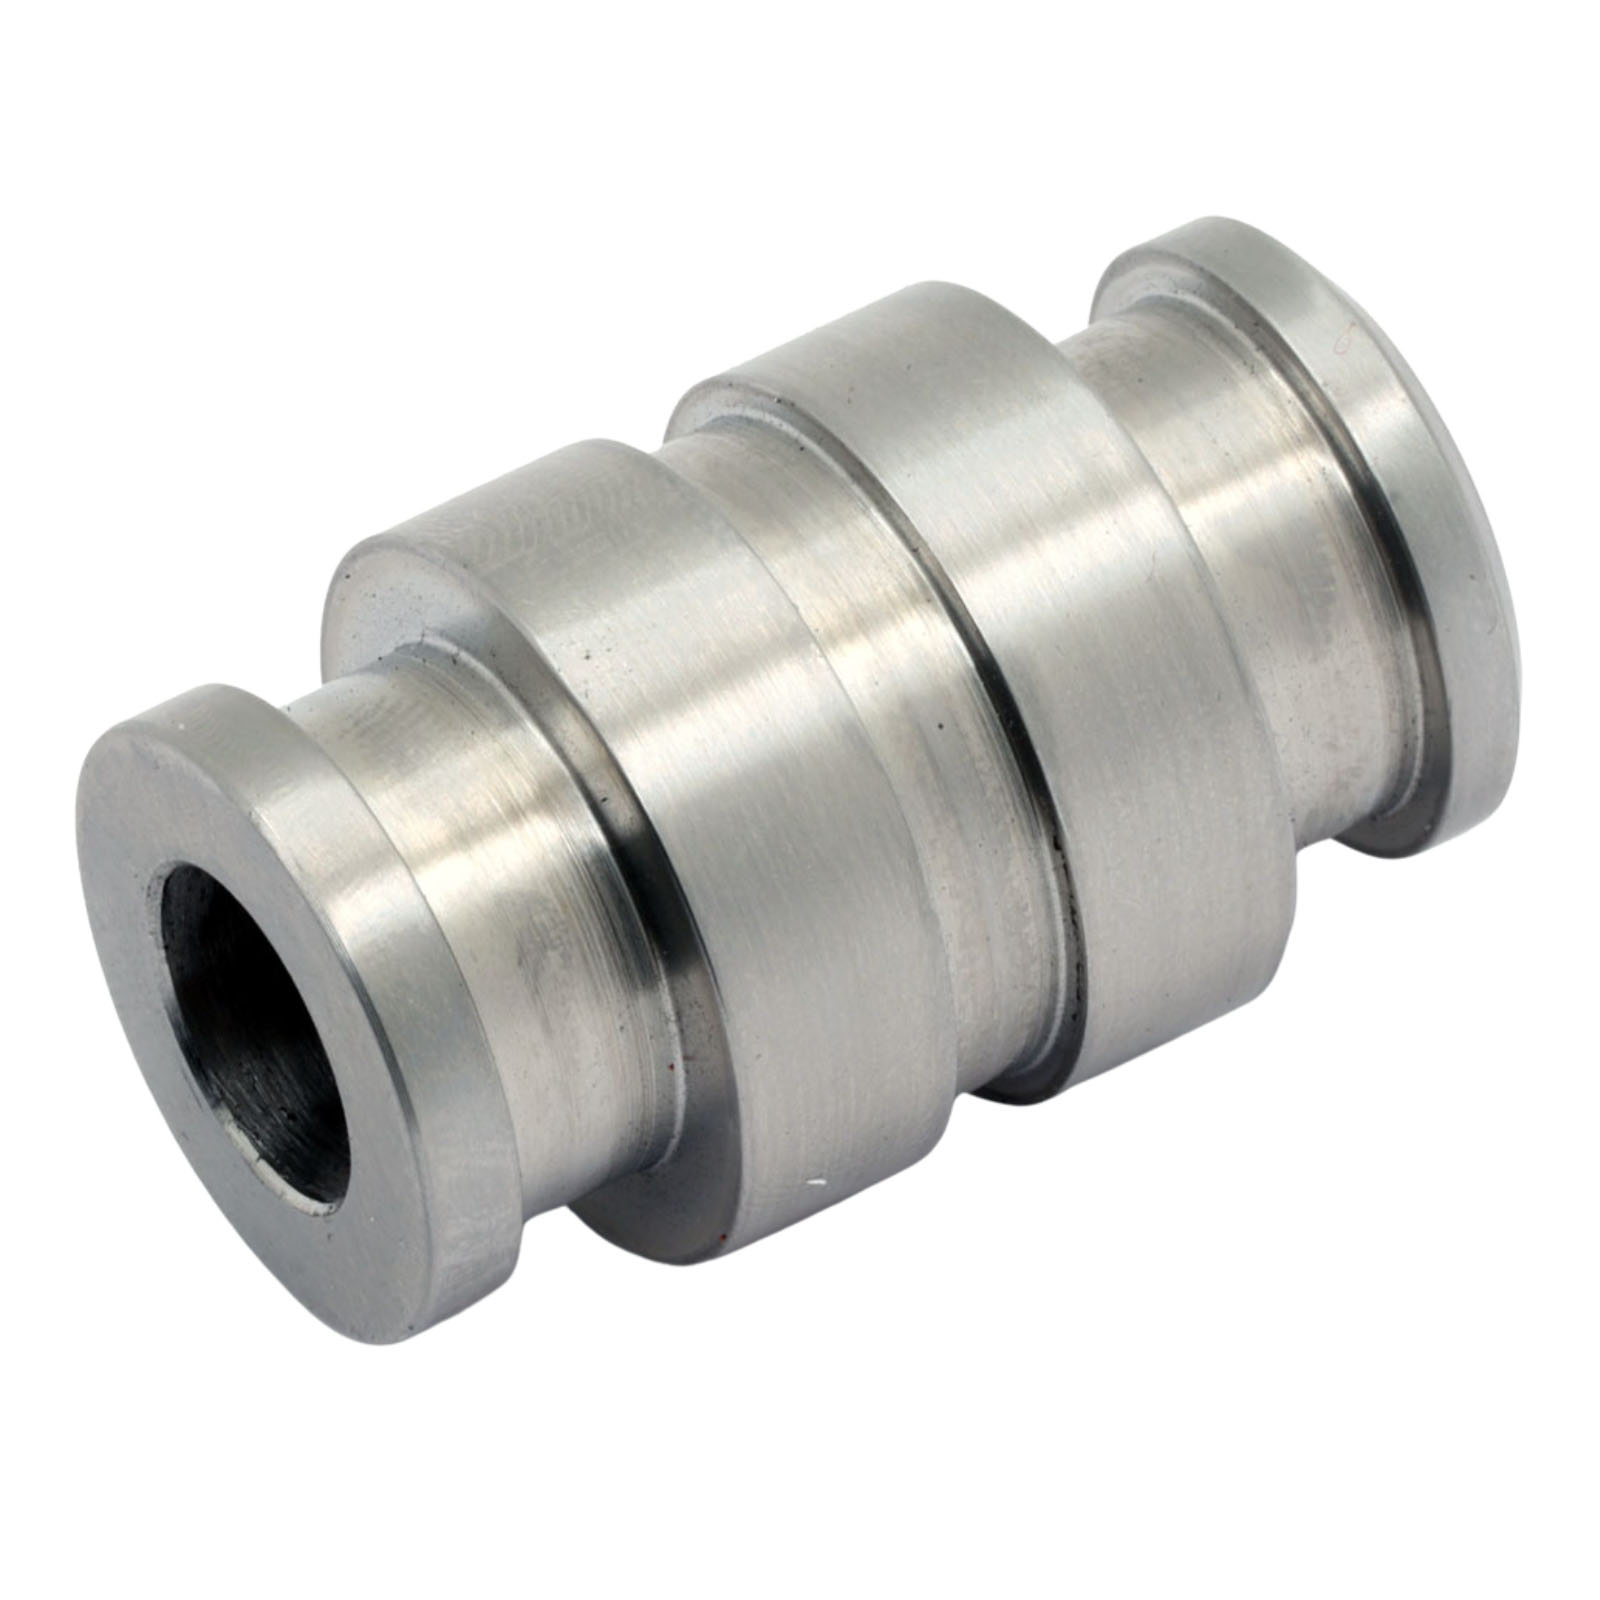
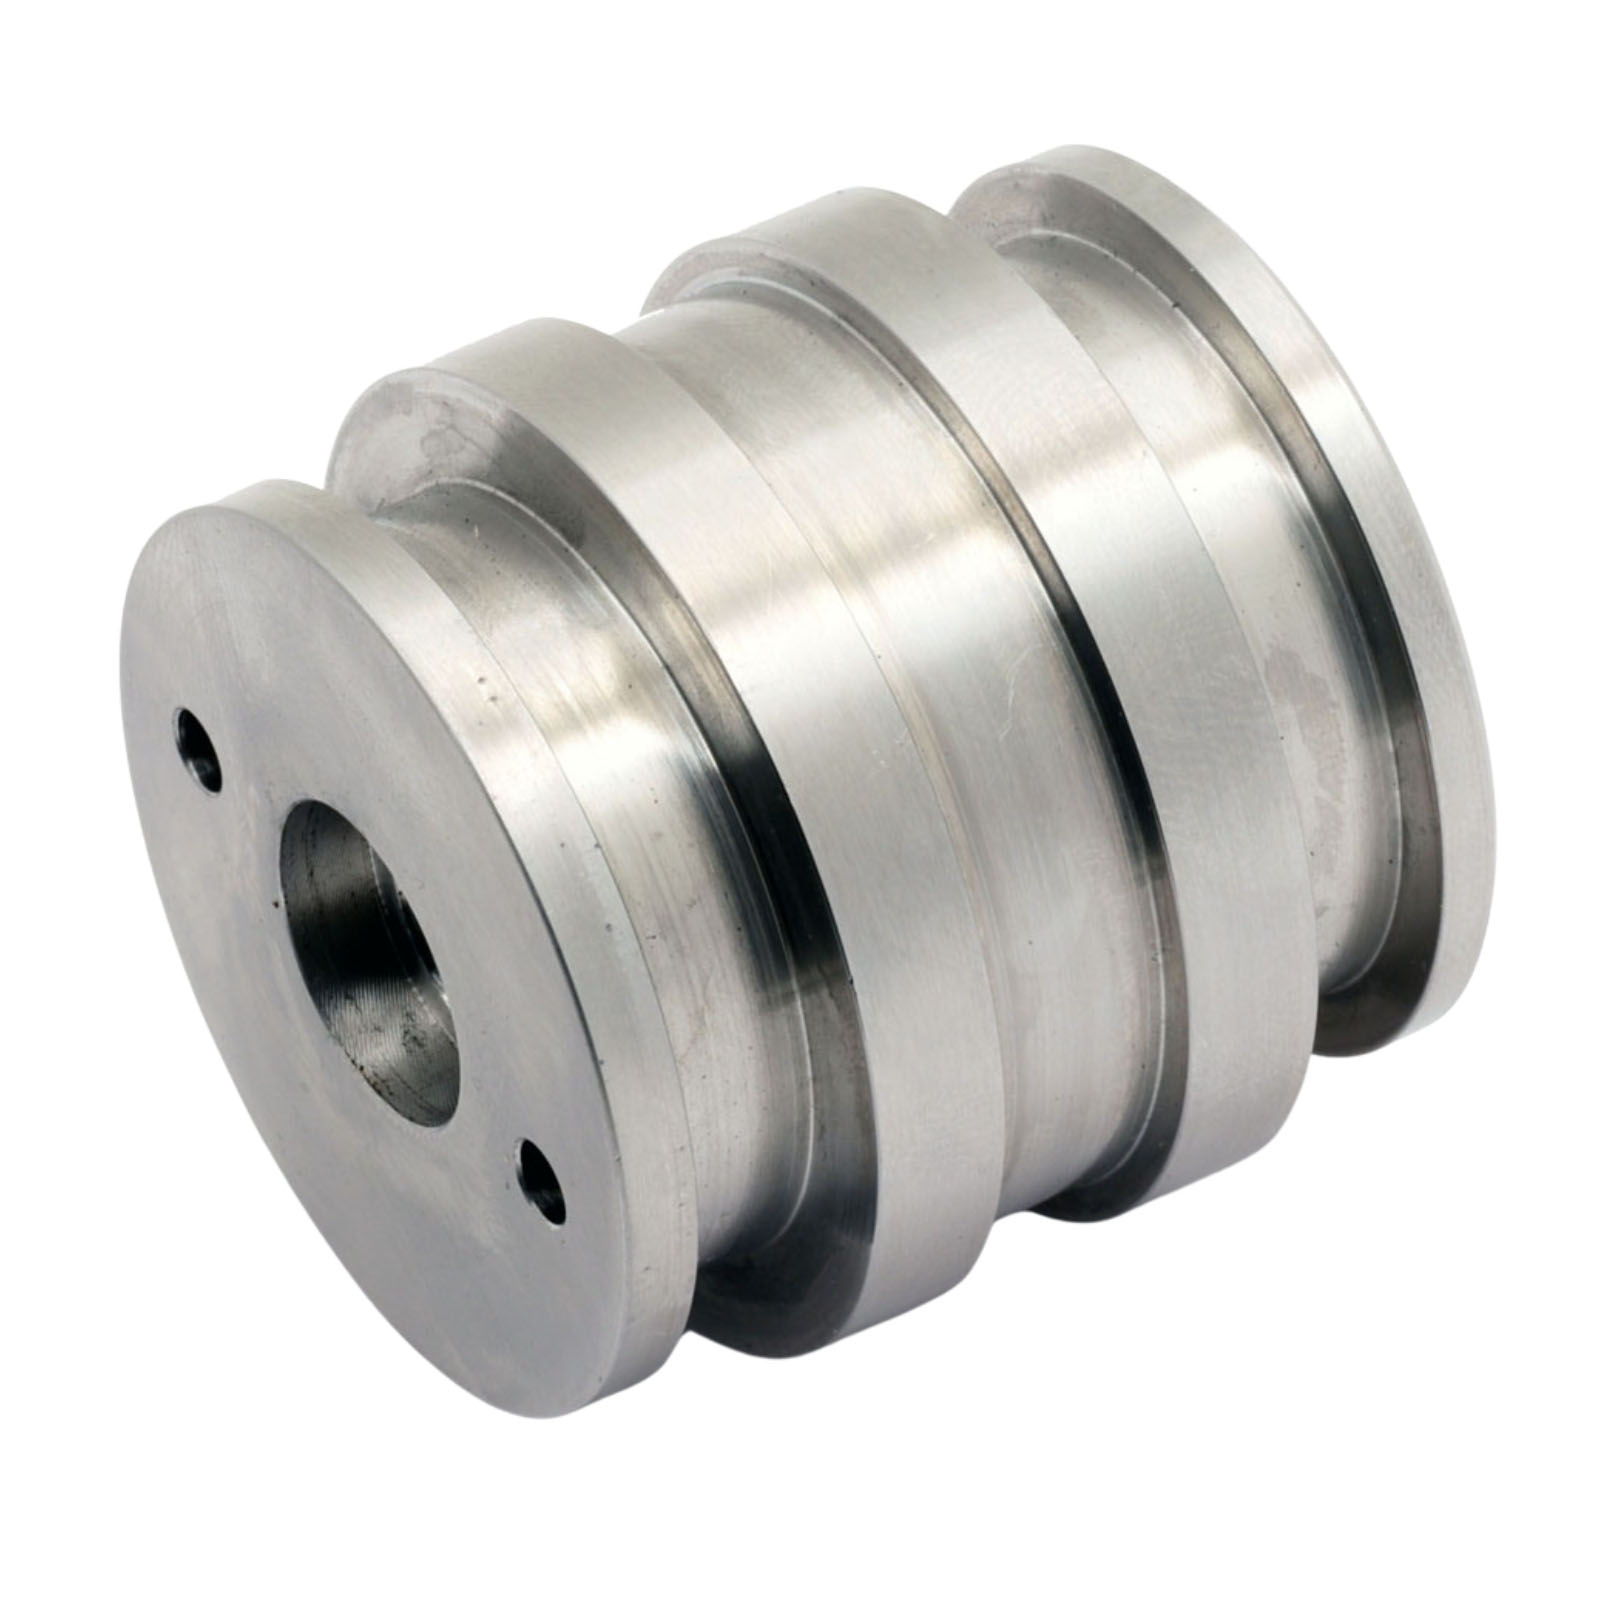
Detaili treimine põhineb sageli piki ja otsatreimise operatsioonidel, mille käigus antakse toorikule vajalik silindriline või kooniline kuju. Pikitreimisel liigub lõikeriist paralleelselt detaili keskteljega, võimaldades täpselt töödelda võllide, pukside ja teiste pöörddetailide välispindu, samal ajal kui otsatreimisel töödeldakse detaili otsapinda risti keskteljega, võimaldades saavutada nõutud pikkusmõõdud ja otsapinna geomeetria. Sisetreimise ning astmete tegemiseks kasutame spetsiaalseid sisetreiteri, mis võimaldavad täpselt välja treida siseavasid ja laagripesasid ning teisi täpset mõõtu nõudvaid sisepindu.
Mori Seiki pingid võimaldavad lõigata erinevaid standardseid ja spetsiaalseid keermeid, sealhulgas meeter, toll ja trapetskeermeid erinevate sammudega, tagades tänu CNC süsteemi sünkroniseeritud spindli pöörlemisele keerme profiili ja sammupüsivuse. Keermestamise ja pikitreimisega paralleelselt teostame spetsiifiliste sise ja välissoonte lõikamist, mida vajatakse hüdraulikasüsteemides tihendite, lukkseibide või vedrude paigaldamiseks.
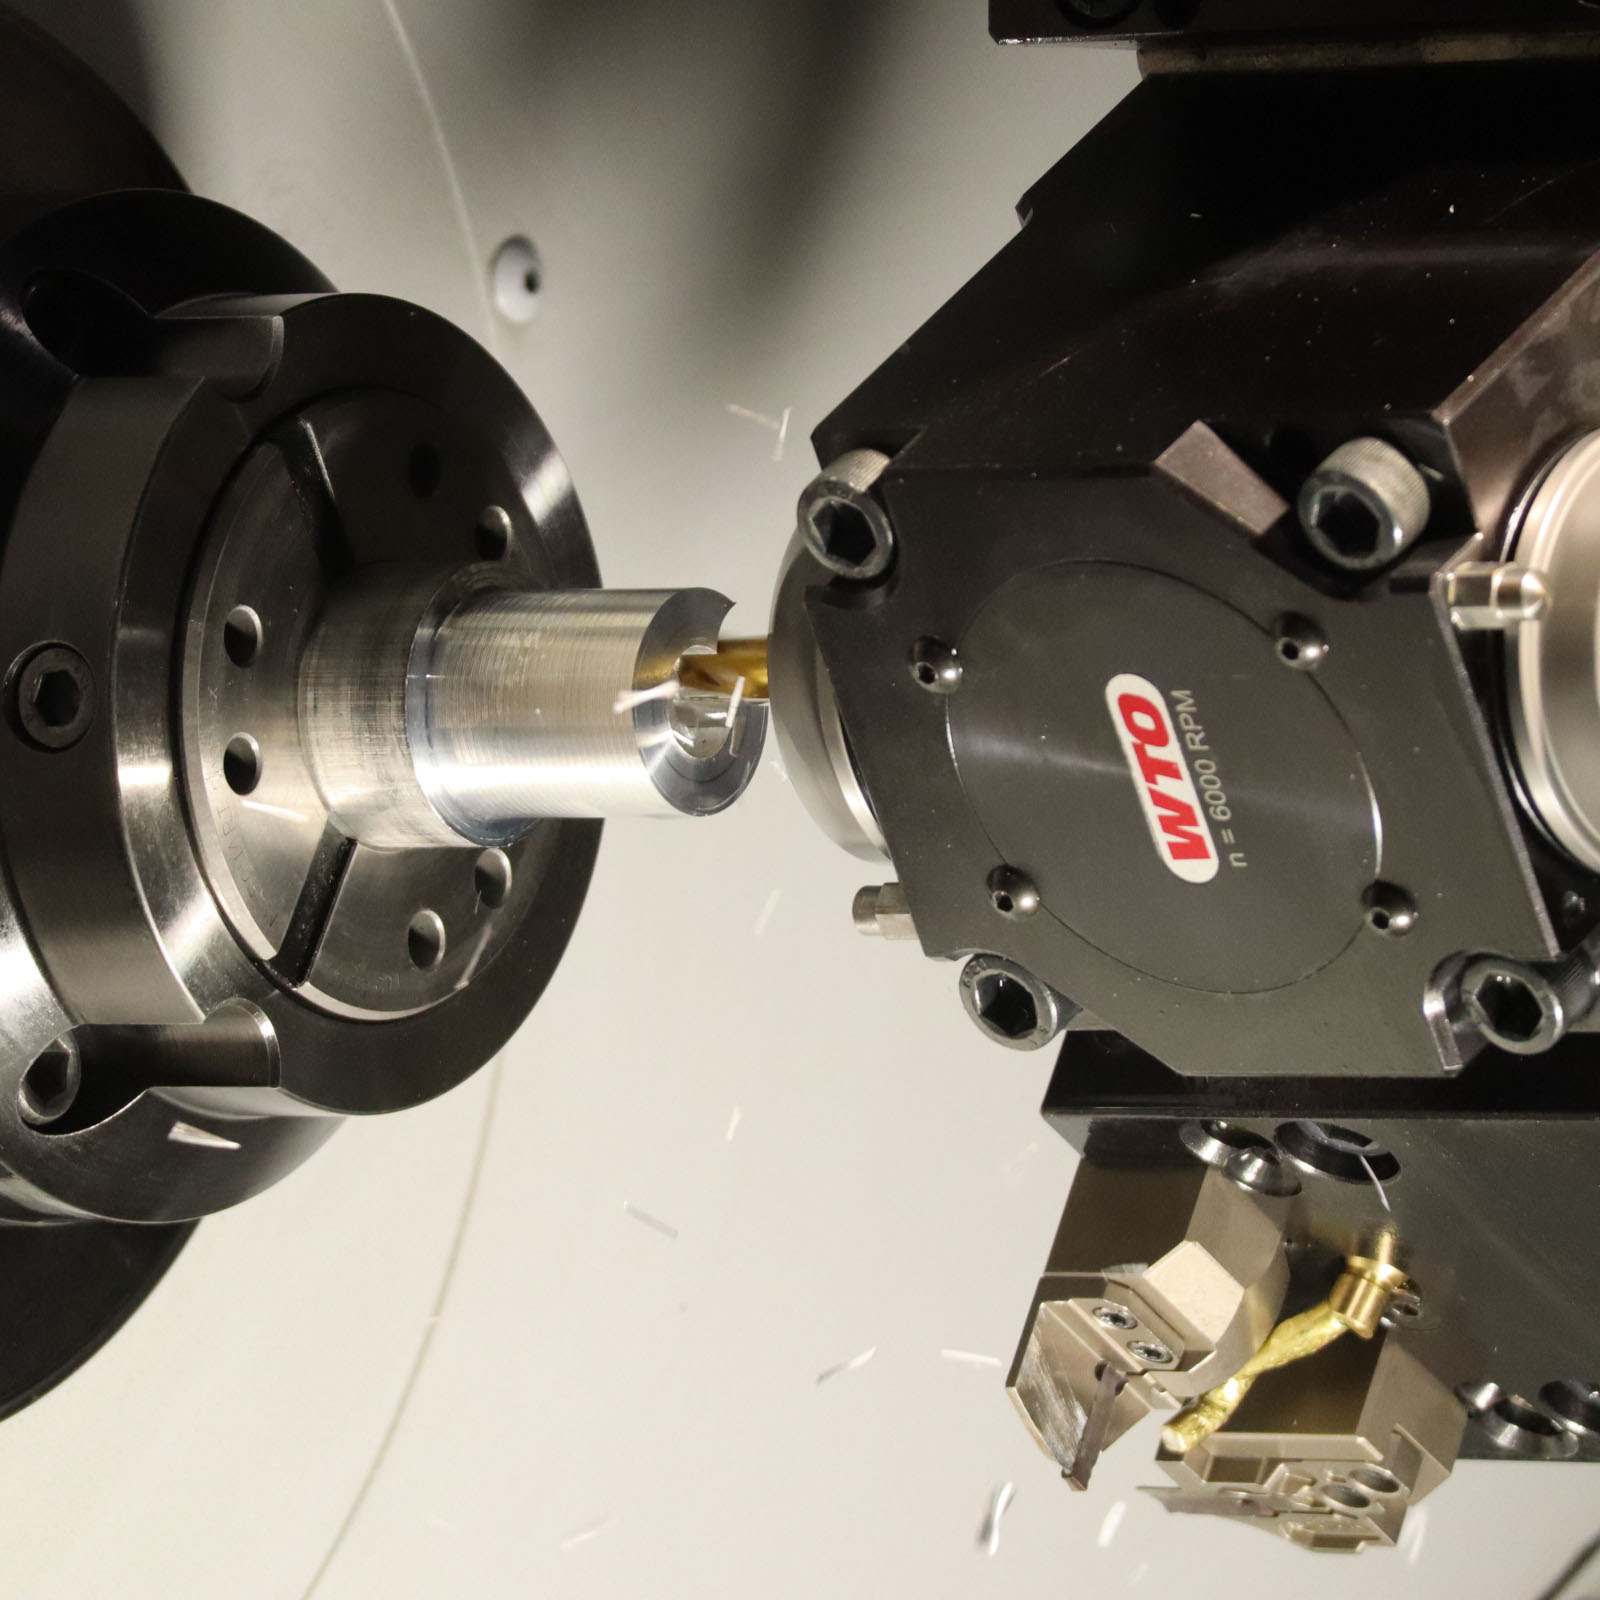
Kõige suurema tehnoloogilise eelise annab aga aksiaalne ja radiaalne freesimine võimsate aktiivtööriistadega vahetult pärast treitsüklit. Otsapinna töötlusel ehk aksiaalsel freesimisel on võimalik teha otsmiseid taskuid, poldiavasid ja spetsiifilisi jaotusi, samal ajal kui külgpinna töötlus ehk radiaalne freesimine võimaldab luua kiilupesi, pikki sooni, kuuskante või lapikuid tasapindu võllide välispinnale. Kombineerides seda võimekust C telje reaalajas positsioneerimisega ja Y telje 100 mm kogukäiguga, teostame ekstsentrilist puurimist ja keermestamist detaili keskteljest väljaspool, võimaldades avad ja muud töödeldavad elemendid positsioneerida detaili põhitelje suhtes määratud asukohta.

CNC treimisel kasutatavad materjalid ja sulamiklassid.
Erinevate materjalide edukas CNC töötlus nõuab materjalide omaduste ja lõiketingimuste tundmist. Igal sulamil on oma spetsiifiline lõigatavus, mis määrab ära sobiva lõikeriista geomeetria, kattekihi, ettenihke, lõikekiiruse ning jahutuse. Meie pikaajaline kogemus CNC treimisel võimaldab meil stabiilselt ja täpselt töödelda laia valikut tööstuslikke materjale, tagades nõutud pinnakvaliteedi ja tolerantsid.
Alumiiniumisulamid. Alumiinium on masinaehituses ja tootearenduses laialdaselt kasutatav materjal tänu väikesele tihedusele, heale töödeldavusele ja korrosioonikindlusele. Töötleme muu hulgas konstruktsioonilisi sulameid nagu AW 6082 T6 ja AW 7075. Alumiiniumi treimisel ja freesimisel kasutame materjalile sobiva geomeetriaga teravaid lõikeriistu, et vältida materjali kleepumist tera külge ning tagada laastu efektiivne eemaldamine töötlustsoonist. See võimaldab saavutada hea pinnakvaliteedi otse CNC treipingist.
Roostevabad ja happekindlad terased. Roostevaba terase töötlemine nõuab sobivate lõikeriistade ja lõikerežiimide kasutamist, kuna austeniitsed roostevabad terased kalestuvad töötlemisel ning tekitavad lõiketsoonis suurt termilist koormust. Töötleme regulaarselt standardset tööstuslikku roostevaba terast AISI 304 ning happekindlat AISI 316L sulamit. Nende materjalide puhul kasutame sobiva geomeetria ja kattega karbiidterasid ning efektiivset jahutust, et kontrollida lõikeserva temperatuuri, laastu moodustumist ja tööriista kulumist.
Konstruktsiooniterased ja parendusterased. Masinaehituses, võllide, pukside ja hüdraulikaosade tootmises kasutatakse laialdaselt süsinikteraseid ja legeeritud parendusteraseid. Töötleme konstruktsiooniteraseid S235 ja S355, parendusteraseid 42CrMo4 ja 34CrMo4 ning masinaehituses levinud C45 terast. Samuti treime 11SMn30, 35S20 ja AISI 303 / 1.4305 automaaditeraseid, mis sobivad tänu heale töödeldavusele ja laastumurdmisele hästi automatiseeritud seeriatootmiseks latisöötjaga.
Värvilised metallid ja erisulamid. Lisaks terasele ja alumiiniumile teostame täppistreimist ka värvilistest metallidest, mis nõuavad materjalile sobivaid lõikeriistu ja lõikerežiime. Töötleme materjale nagu pronks, messing ja vask. Samuti on meil võimekus ja kogemus puhta titaani ning titaanisulamite töötlemiseks, mida kasutatakse suurt eritugevust ja head korrosioonikindlust nõudvates detailides.
Inseneriplastikud ja tehnilised polümeerid. Plastdetailide treimine erineb metallitööst, kuna plastikud on lõikesoojuse suhtes tundlikud ning nende mõõtmed sõltuvad rohkem temperatuurist kui metallidel. Töötleme inseneriplastikuid, millest levinumad on POM C, nailon PA6, teflon ning polüetüleen (HDPE). Kasutame plastide töötlemiseks sobiva geomeetriaga teravaid lõikeriistu ja materjalile vastavaid lõikerežiime, et tagada detaili geomeetriline täpsus ilma materjali ülekuumenemise või deformeerumiseta.
Seeriatootmine ja mõõdupüsivus.
Kaasaegne CNC treimine pakub masinaehituses ja metallitööstuses eeliseid, mida manuaalpinkide või lihtsamate seadmetega on võimatu saavutada. Inseneride ja ostujuhtide jaoks taanduvad need eelised kolmele põhilisele argumendile: ülim geomeetriline täpsus, tootmise kiirus ja detaili madal omahind või tükihind seeriatootmises. Kasutades Jaapani tippklassi Mori Seiki trei freeskeskusi, saavutame allhankes järgmised tehnoloogilised eelised:
Maksimaalne mõõtmete püsivus ja korduvustäpsus. Manuaalsel treimisel sõltub detaili täpsus puhtalt operaatori käest ja väsimusest, kuid CNC juhtimissüsteem tagab, et esimene ja tuhandes detail on minimaalse erinevusega. Mori Seiki pinkide raske ja tugev malmkonstruktsioon tagab kõrge mehaanilise stabiilsuse ja summutab mikrovibratsioonid. Kogenud operaatori poolt teostatav jooksev kontroll ja lõikeriistade kulumise korrigeerimine võimaldab meil hoida kriitilistel mõõtudel tolerantsid kuni ±0,01 mm piires kogu tootmispartii jooksul ning valmistada IT7/IT8 tolerantsijärguga mõõte.
Tootmiskulude vähendamine tänu ühe kinnitusega töötlusele. Mitmeteljeliste Mori Seiki pinkide suurim eelis on võimekus teostada keerulisi trei ja freesoperatsioone ühe seadistusega. Kui tavaliselt peab detaili pärast treimist suunama eraldi freespinki, mis tähendab topelt seadistusaega, uusi rakiseid ja täiendavat logistilist kulu, siis meie teeme selle valmis ühes kohas. Detaili automaatne üleandmine peaspindlist abispindlisse otse pöörlemise pealt välistab käsitsi ümberkinnitamisel tekkivad asendi ja viskumishälbed, tagades detaili kahe poole koaksiaalsuse ja hoides tükihinna madalal.
Efektiivne ja katkematu seeriatootmine latisöötjaga. Mõlema meie treipingi varustatus automaatsete latisöötjatega (materjalile läbimõõduga kuni 65 mm) muudab tootmise ülitõhusaks. Masin suudab ümarlatist detaile lõigata iseseisvalt ja ilma pausideta, kus valmis komponendid suunatakse automaatselt kogumisanumasse. See minimeerib masina seisuaega, tõstab tootlikkust ja võimaldab meil pakkuda konkurentsivõimelist hinda just keskmiste ja suuremate tootmisseeriate puhul, kuna inimese sekkumist tooriku laadimisel ei ole vaja.
Pinnakvaliteedi saavutamine otse pingist ilma järeltöötluseta. Tänu stabiilsele ja raskele masinaraamile ning täpselt valitud lõikeriistadele saavutame suurepärase pinnakvaliteedi. Sõltuvalt materjalist suudame tagada pinnakaredust näitajatega Ra 1,6 ja kuni Ra 0,8. See tähendab, et detailid ei vaja enam täiendavat lihvimist või poleerimist, vaid on kohe valmis järgnevaks koostamiseks või pinnatöötluseks (nt anodeerimine või galvaniseerimine), säästes kliendi aega ja eelarvet.
Geomeetriline vabadus tootearenduses. CNC juhtimine võimaldab meil treida keerulisi koonuseid, sise ja väliskeermeid, sfääre ning erinevaid raadiusprofiile. Koos Y telje 100 mm kogukäigu, C telje ja aktiivtööriistadega saame valmistada keskteljest väljaspool asuvaid freesitud taskuid, sooni ja avasid ning ühendada ühes detailis treimis ja freesimisoperatsioone. See annab tootearenduses oluliselt rohkem võimalusi keeruka geomeetriaga detailide projekteerimiseks.
G kood ja tootmise ettevalmistus CAM tarkvaras
Iga detaili valmistamine CNC pinkidel algab digitaalsest ettevalmistusest, kus inseneri joonistatud 3D mudel teisendatakse masinale arusaadavaks liikumistrajektooriks ehk G koodiks. G kood toimib universaalse programmeerimiskeelena, mis juhib reaalajas spindli pöörete arvu, telgede ettennihke kiirust, jahutusvedeliku pumpasid ning määrab täpselt ära, millises järjekorras ja milliste lõikeriistadega materjali eemaldatakse. Kaasaegses täppistöötluses ei kirjutata seda koodi enam käsitsi, vaid selle genereerimiseks kasutatakse professionaalseid CAD/CAM süsteeme, mis tagab maksimaalse kiiruse ja välistab inimlikud eksimused koodi ridades.
Tootmise ettevalmistamisel võtame klientidelt vastu standardseid digitaalseid 3D failivorminguid, millest masinaehituses ja tootearenduses on eelistatud STEP, STP, IGES ja X_T failid. CAM tarkvara laeb kliendi mudeli sisse, misjärel arvutab süsteem välja kõige optimaalsemad lõikerajad, võttes arvesse meie treipinkide reaalset võimekust, tööriistade raadiusi ning materjali spetsiifilisi lõikerežiime. See digitaalne andmevahetus võimaldab meil kliendi projekti kiiresti töösse võtta, ilma et jooniseid peaks käsitsi uuesti pinki sisse trükkima, säästes otseselt seadistusaega ja vähendades kliendi jaoks tellimuse ooteaega.
Operaatori roll täppistöötluse tagamisel
Kuigi kaasaegne cnc treipink töötab tänu programmikoodile ja automaatsele latisöötjale suuresti iseseisvalt, on kvalifitseeritud ja pikaajalise kogemusega operaatori roll täppistöötluses endiselt kriitiline. Inimlik järelevalve ja tehnoloogiline vilumus tagavad metalli töötluse käigus selle, et iga valmistatud detail vastab täpselt etteantud tolerantsidele ja pinnakvaliteedi nõuetele. Operaator jälgib pidevalt tootmisprotsessi dünaamikat, laastu kuju, masina helisid ning kontrollib reaalajas spindli koormusgraafikuid, mis võimaldab tuvastada lõikeriistade mikrokulumist enne, kui see mõjutab detaili geomeetriat.
Mõõtmete stabiilsuse tagamise põhiraskus seeriatootmises langeb just operaatori oskustele. Metalli töötlusel soojenevad seadme mehaanilised osad ja jahutusvedelik töövahetuse jooksul paratamatult, mis võib panna kriitilised lineaarmõõdud ja läbimõõdud ujuma. Kogenud operaator teostab seeriatootmise ajal regulaarselt jooksvat kontrollmõõtmist täppisinstrumentidega otse tootmisliinilt ning teeb treipingi juhtpuldis manuaalseid korrektsioone. See pidev mikroreguleerimine tagab, et isegi pika ja intensiivse vahetuse lõpus on detailid samas vahemikus mis partii alguses.
Lisaks jooksvale mõõtmisele vastutab operaator lõikeriistade eluea haldamise ja ennetava hoolduse eest. Keerukate tööstuslike materjalide, nagu roostevaba terase või tugevate parendusteraste treimisel kuluvad karbiidterade lõikeservad suure termilise ja mehaanilise koormuse tõttu kiiresti. Operaator vahetab kulunud teraplaadid õigeaegselt välja ja seadistab uute tööriistade geomeetrilised parandused, et hoida ära praagi tekkimist ja pinnakareduse halvenemist. Selline süsteemne lähenemine ja pidev tehnoloogiline järelevalve võimaldavad meil pakkuda stabiilset täpsusklassi kogu tootmistsükli vältel, tagades kliendile tarnekindluse ja täpse lõpptulemuse.
Kokkuvõte ja usaldusväärne partnerlus CNC metallitöötluses
Kaasaegne cnc treimine on masinaehituses ja metallitööstuses asendamatu tehnoloogia, mis ühendab endas mehaanilise jäikuse, elektroonilise täpsuse ja suure tootlikkuse. Tänu mitmeteljeliste treipinkide võimekusele, mis kasutavad lisaks põhitilgedele ka Y telge ja aktiivtööriistu, on võimalik geomeetriliselt keerukaid komponente valmistada kiiresti ja ökonoomselt. Kahe spindli süsteem ja automaatsed latisöötjad tagavad, et detailide esi ja tagakülje töötlus toimub katkematus tsüklis otse ümarlatist, mis vähendab seadistuskulusid, välistab käsitsi ümberkinnitamisel tekkivad viskumishälbed ning tagab konkurentsivõimelise tükihinna.
Tootmisprotsessi stabiilsus ja mõõtude püsivus ei sõltu ainult korrektsest programmikoodist, vaid tuginevad suuresti kogenud operaatorite igapäevasele tööle ja materjalitundmisele. Erinevate materjalide, nagu roostevaba terase, alumiiniumi ja spetsiaalsete automaaditeraste töötlemine nõuab sobivate lõikerežiimide valikut ning kriitiliste mõõtude regulaarset kontrollimist. Tootmise käigus korrigeerime vajadusel tööriistade offsette vastavalt lõikeriistade kulumisele ja protsessi muutustele, mis võimaldab hoida kriitiliste mõõtude nõutud IT7 ja IT8 tolerantsijärku kogu tootmispartii jooksul.
Meie töökoda on orienteeritud pikaajalisele ja usaldusväärsele allhankepartnerlusele, pakkudes masinaehituse ja automaatika valdkonna ettevõtetele professionaalset teenust alates 3D mudelite analüüsist kuni valmisdetailide tarneni. Võtame vastu nii remondiosade ja tootearenduse prototüüpide tellimusi kui ka korduvaid tootmisseeriaid. Sobiva detaili ja stabiilse tootmisprotsessi korral saame efektiivselt täita ka suurema mahuga ja pikema tootmistsükliga tellimusi. Töötame läbi detaili tehnilised nõuded ja leiame nende täitmiseks majanduslikult mõistliku tootmislahenduse, tagades kvaliteetse täppistöötluse ning kokkulepitud tähtaegadest kinnipidamise.
Meie masinapark CNC treitöödeks
Meie masinapargis on kaks CNC treipinki: Mori Seiki NL2000SY ja Mori Seiki NL2000Y.
Mori Seiki NL2000SY on väga tugev, stabiilne ja täpne treipink maailma ühelt tipptootjalt.
● Z telje pikkus ehk maksimaalne tööala pikkus 500 mm
● Y telje pikkus 100 mm
● 12-kohaline tööriistahoidja. Igasse pesasse on võimalik panna kahepoolne aktiivtööriist või neljakohaline passiivtööriista hoidik
● Maksimaalne ümarlati läbimõõt mõlemas spindlis on 65 mm
● Latisöötja 4-65 mm läbimõõduga materjalile
● Treib kõiki enamlevinud metalle ja plaste
Mori Seiki NL2000Y on eelmisele sarnane, ainsaks erinevuseks on abispindli asemel tagapukk.
● Z telje pikkus ehk maksimaalne tööala pikkus 500 mm
● Y telje pikkus 100 mm
● 12-kohaline tööriistahoidja. Igasse pesasse on võimalik panna aktiivtööriist või kahekohaline passiivtööriista hoidik
● Maksimaalne toormaterjali läbimõõt on 300 mm
● Latisöötja 4-65 mm läbimõõduga materjalile
● Treib kõiki enamlevinud metalle ja plaste